ВОПРОС Делюсь мыслями.

Спасибо, как раз лопатил ютуб в одном видео тоже упоминался разъем А5, придут концевики буду с ними мучатся. С зед щупом можно что-нибудь попробовать сделать? Еще такой вопрос при проверке осей z норм, Х станок стоит комне лицом стрелка влево он идет вправо, стол стрелка вниз он идет от меня, у продавца смотрел вопросы он говорит, что достаточно клемму на шаговом двигателе перевернуть
 
И поехали.;)
Ваши сообщения автоматически объединены:

... Х станок стоит комне лицом стрелка влево он идет вправо, стол стрелка вниз он идет от меня, у продавца смотрел вопросы он говорит, что достаточно клемму на шаговом двигателе перевернуть
Это всё $ параметрами настраивается. Переворачиванием может не получиться.
 
Еще такой вопрос при проверке осей z норм, Х станок стоит комне лицом стрелка влево он идет вправо, стол стрелка вниз он идет от меня, у продавца смотрел вопросы он говорит, что достаточно клемму на шаговом двигателе перевернуть
Достаточно станок повернуть на 180°. Или точку зрения изменить.
 
Последнее редактирование:
Спасибо, как раз лопатил ютуб в одном видео тоже упоминался разъем А5, придут концевики буду с ними мучатся. С зед щупом можно что-нибудь попробовать сделать? Еще такой вопрос при проверке осей z норм, Х станок стоит комне лицом стрелка влево он идет вправо, стол стрелка вниз он идет от меня, у продавца смотрел вопросы он говорит, что достаточно клемму на шаговом двигателе перевернуть
Все ответы ТУТ есть...

Параметр $3

– Инверсия порта направления, маска Этот параметр инвертирует сигнал направления для каждой из осей.
По-умолчанию, Grbl предполагает, что ось движется в положительном направлении, когда уровень сигнала направления низкий, и в отрицательном - когда высокий. Часто оси в некоторых станках движутся не так. Этот параметр изменит инвертирует сигнал направления для тех осей, что движутся в обратную сторону. Эта маска работает точно так, как и инверсия порта шаговых импульсов и хранит информацию об инверсии осей в битовой маске. Для настройки нужно просто отправить значение, указывающее какие оси инвертировать. Используйте значения из таблицы выше. Например, если хотите инвертировать направление только по оси Y, вам нужно отправить Grbl команду S3=2 и прочитанное значение параметра должно измениться на S3=2 (dir port invert mask:00000010)
$3=1 - инвертировать или изменить направление оси Х
$3=2 - инвертировать ось Y
$3=3 - инвертировать одновременно оси X и Y
$3=4 - инвертировать ось Z
$3=5 - инвертировать оси X и Z
$3=6 - инвертировать оси Y и Z
$3=7 - инвертировать все три оси X, Y, Z.
$3=0 - отменить инвертирование на всех осях, или не инвертировать не одну ось от установленного заводского значения

У меня вообще пункт: "ОПИСАНИЕ $$" распечатан на листиках и лежит возле станков.... :p

Прощу заметить, что каждый пункт отвечает за что то своё...
/изучайте внимательно/
 
В минус - стол от тебя это правильно. Мысленно прикрепи направления координат к столу:Х - вправо плюс; Y - стол на себя плюс; Z вверх плюс. Координаты для инструмента все относительно стола.
Да и ещё, пока нет концевиков, машинные координаты ниочем не гоаорят, а рабочие оттуда где их сбросил.
 
Спасибо всем за отзывчивость. сегодня были дела. так то завтра на дачу поеду и вечером продолжу. брожу по ютубу. Установил Aspire 12.0, наверное компас еще можно. привезу завтра с дачи дощечку деревянную наверное лучше для фальшстола. Попробую тестовую надпись сделать.

Народ есть вопросик Я жду рельсы 400 мм для оси Х и не знаю какой длинны для них заказывать винт ШВП не хочется рельсы обрезать???
 
Сделал фрезеровку. но получил зеркальную надпись, как это исправить???
 
зеркалится слева на право. счас попробовал с командами в итоге направления по Z и X стали нормальные, но при опускании фрезы до заготовки и обнулении он не идет на глубину фрезеровки, движется над поверхностью
Ваши сообщения автоматически объединены:

я специально скачал КЕНДЕЛ, думал легче будет разобраться, подключил Z щуп станок на него срабатывает, но на глубину фрезерования так и не идет
 
направления по Z и X стали нормальные, но при опускании фрезы до заготовки и обнулении он не идет на глубину фрезеровки,
Это как так? Z вообще то вертикаль, может хода уже нет? Некуда опускать...
Х - лево-право, Y - от себя-к себе, Z - вверх-вниз.
Ваши сообщения автоматически объединены:


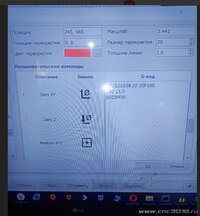
Вложения

  • Screenshot_1.jpg
    Screenshot_1.jpg
    38.3 KB · Просмотры: 8
  • Screenshot_91.jpg
    Screenshot_91.jpg
    36.2 KB · Просмотры: 8
Кроме бликов ничего не увидел. Неужто сложно сделать скриншот?
Проверь $132 может он не позволяет, но это если мягкие лимиты включены, либо выключи мягкие.
 
Предупреждение это не обидно, я настроил движение как надо по всем осям, но теперь фреза при запуске просто парит над поверхностью, получается толщина Z Щупа учтена, а на глубину фрезерования не опускается. Попробовал без щупа, опустил до заготовки, обнулил все оси, тоже самое фреза не опускается на глубину фрезерования. Я прочитал мануал по командам, насчет инверсии осей нашел и исправил, а вот решение такой проблемы не нашел, о том, что надо править код и добавлять параметры толщины щупа в программу ответ я нашел на ютубе. Я не програмист и не станочник и мне 56 лет и не надо думать что я задаю тупые вопросы и сижу и жду когда мне помогут, а ищу ответы на других ресурсах,просто я никогда с станками дел не имел, может надо например другую программу еще установить например.
 
Сверху Снизу